✉ thuy.phan@nhatquan.vn
T2 - T6: 08:00 - 17:00, T7: 08:00 - 16:00
☎ 0907 811 767

Sản xuất kính cường lực

Sản xuất kính cường lực cần mài và đánh bóng cạnh kính (edge seaming/polishing) trước khi đưa vào lò gia nhiệt tôi cường lực, nhằm loại bỏ vết nứt tế vi ở mép cắt có thể gây vỡ kính khi tôi nhiệt — đây là công đoạn dùng chung nguyên lý mài mòn với chà nhám công nghiệp, dù trong 7 hãng khảo sát không có hãng nào công bố trang ứng dụng riêng cho sản xuất kính cường lực.

Vì sao cạnh kính phải được mài trước khi tôi cường lực

Trong quy trình sản xuất kính cường lực, sau khi cắt kính theo kích thước, cạnh kính còn sắc và chứa nhiều vết nứt tế vi (micro-crack) hình thành trong quá trình cắt. Nếu đưa thẳng vào lò tôi nhiệt mà không xử lý cạnh, các vết nứt này là điểm khởi phát ứng suất khiến tấm kính dễ bị nứt vỡ ngay trong lò hoặc giảm độ bền cường lực sau này.

Công đoạn mài cạnh (edge seaming) dùng bánh mài hoặc đai nhám để làm tròn và làm nhẵn mép cắt, loại bỏ các vết nứt tế vi, trước khi kính được rửa sạch và đưa vào lò gia nhiệt — nhiệt độ cao rồi làm nguội nhanh để tạo ứng suất nén bề mặt đặc trưng của kính cường lực.

Đánh bóng và xử lý bề mặt kính

Ngoài mài cạnh, một số ứng dụng kính (kính nội thất cao cấp, vách kính trang trí) còn cần đánh bóng bề mặt hoặc cạnh để đạt độ trong suốt và độ bóng cao — quy trình này dùng đá/đĩa đánh bóng độ hạt mịn tăng dần, tương tự nguyên lý đánh bóng composite hay sơn ô tô nhưng với vật liệu và hợp chất đánh bóng phù hợp riêng cho bề mặt thủy tinh.

Với các tấm kính đã lắp đặt bị trầy xước trong quá trình vận chuyển hoặc thi công, có thể phục hồi bằng cách mài nhẹ và đánh bóng lại thay vì phải thay mới — quy trình này dùng giấy nhám độ hạt trung bình (khoảng #60–#100) kết hợp hợp chất đánh bóng gốc nước để tránh làm xước sâu thêm bề mặt kính.
Tác giả: Đội ngũ kỹ thuật Nhất Quán Cập nhật lần cuối: 2026-09-16 Không tìm thấy trang "Industries"/"Applications" của Mirka, Dynabrade, Binks, Anest Iwata, Compact Tool hay Hima nói trực tiếp về sản xuất kính cường lực. Mirka có trang hướng dẫn mài/đánh bóng kính (glass-sanding-and-polishing-glass) nhưng nội dung tập trung vào phục hồi kính đã lắp đặt (ô tô, tàu thuyền, công trình) bị trầy xước, không phải công đoạn mài cạnh trong dây chuyền sản xuất kính cường lực mới — nên nội dung bên dưới biên soạn theo kiến thức chuyên ngành phổ biến về gia công kính, có tham khảo thông số hạt nhám từ trang này ở mức phù hợp.
Sản phẩm liên quan

Thiết bị phù hợp cho ngành Sản xuất kính cường lực

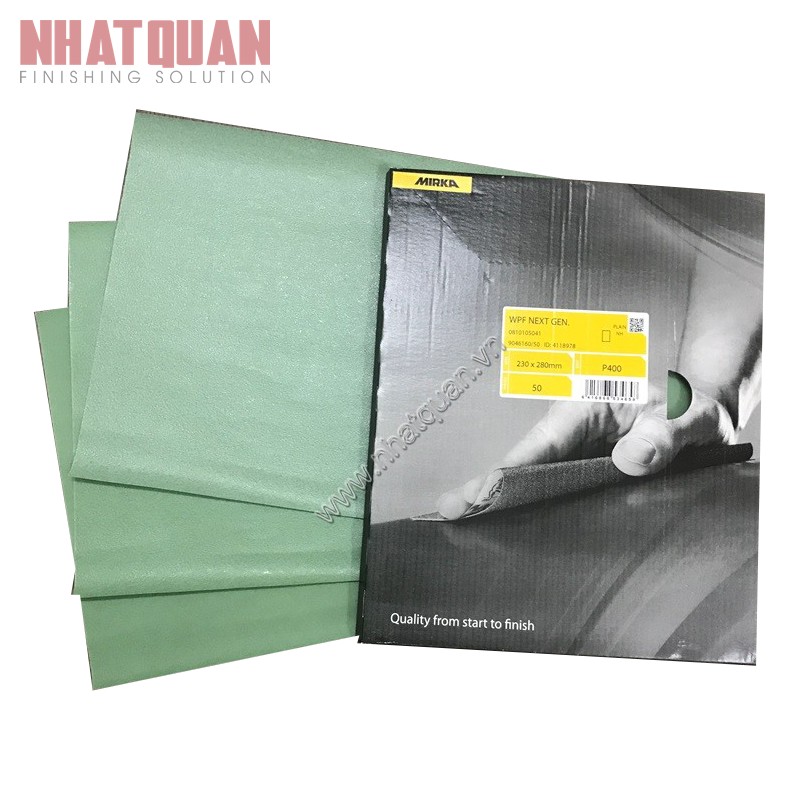
Giấy Nhám Tờ Mirka WPF Next Gen
Mirka

Giấy Nhám Tờ Mirka WPF Next Gen

Giấy nhám tờ Mirka WPF Next Gen, dùng được cả khô và ướt, độ bền cao, chống bết nhám, khổ A4/A5, độ hạt #120-#1500.

Nhám Lưới 125mm
Mirka

Nhám Lưới 125mm

Nhám lưới Mirka Abranet 125mm, chà nhám khô, lỗ thoát bụi kết hợp máy hút bụi, độ nhám P80-P1000.

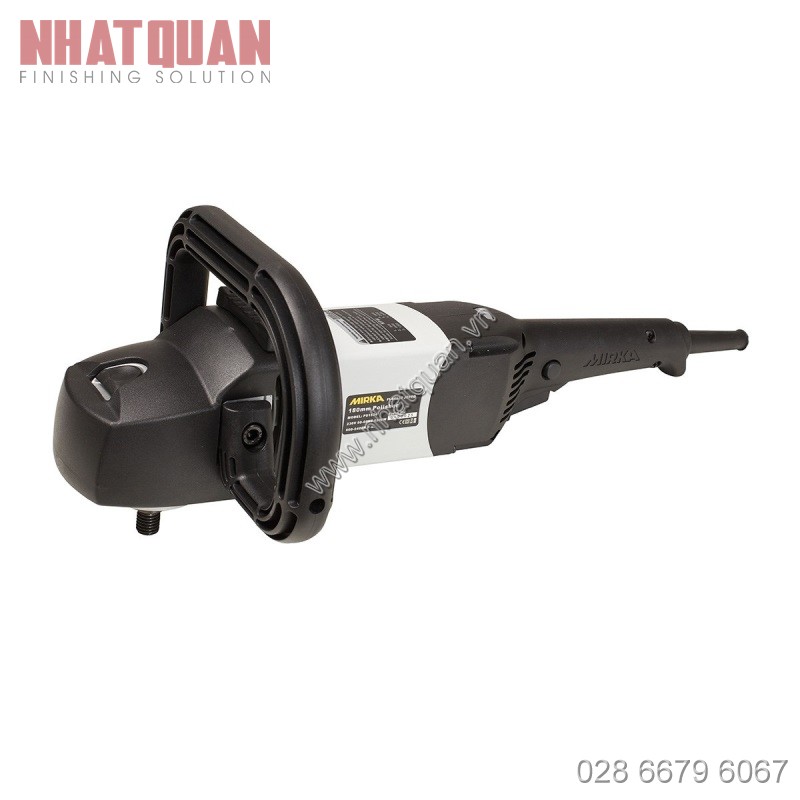
Máy Đánh Bóng Mirka PS 1524
Mirka

Máy Đánh Bóng Mirka PS 1524

Máy đánh bóng điện Mirka PS 1524 180mm, động cơ mạnh, tốc độ biến thiên điện tử, dùng đệm từ 77mm đến 175mm.

Máy Đánh Bóng Mirka PS1437
Mirka

Máy Đánh Bóng Mirka PS1437

Máy đánh bóng điện Mirka PS1437, mô-men xoắn cao, tốc độ chọn trước 1100-3700 vòng/phút, dùng đệm tối đa 150mm.

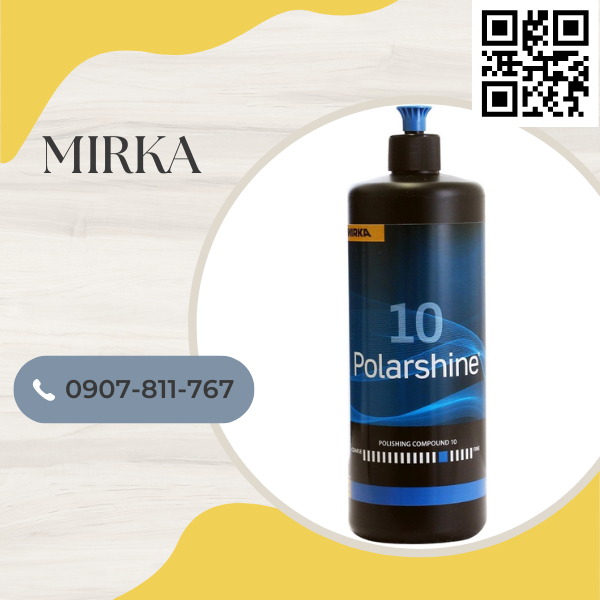
Chất Đánh Bóng Mirka P10
Mirka

Chất Đánh Bóng Mirka P10

Chất đánh bóng Mirka P10 (Polarshine 10), hợp chất đánh bóng thô vừa gốc nước, lên bóng nhanh, không silicone.

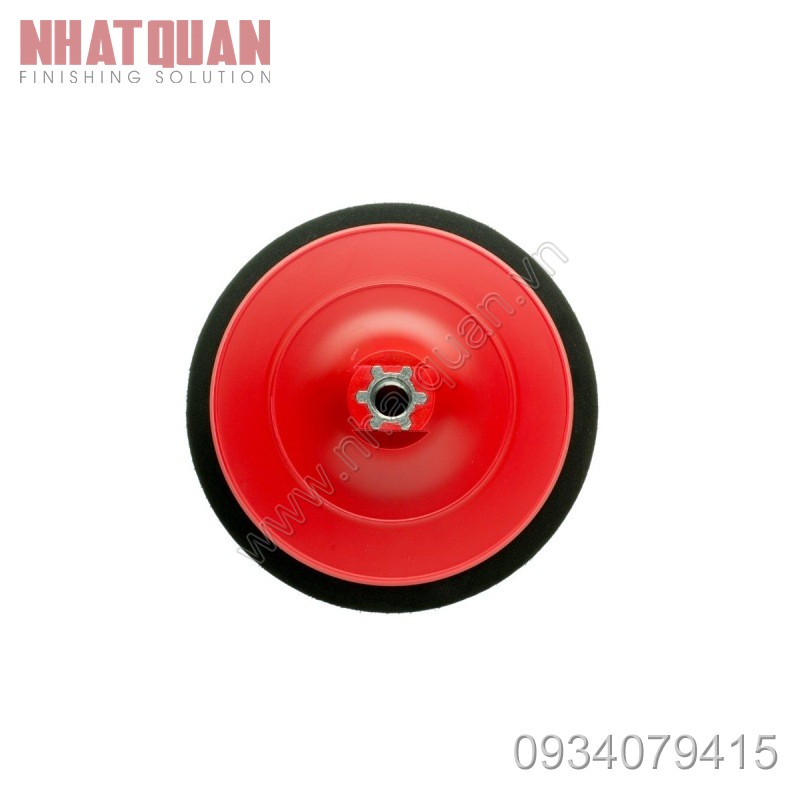
Đế Máy Đánh Bóng Mirka 150mm
Mirka

Đế Máy Đánh Bóng Mirka 150mm

Đế máy đánh bóng Mirka 150mm (6 inch), M14, dùng thay thế cho máy đánh bóng Mirka, hàng chính hãng Phần Lan.

☎ 0907 811 767